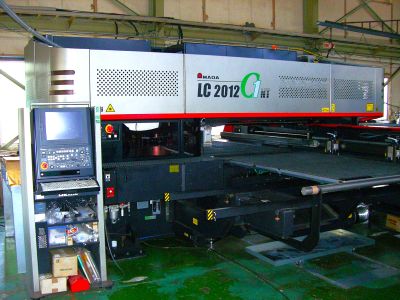
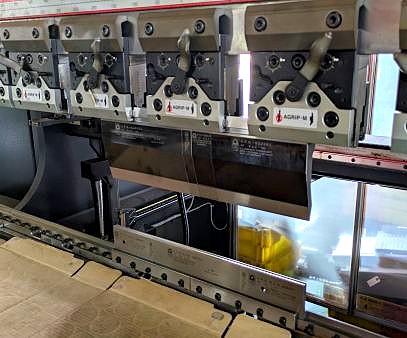
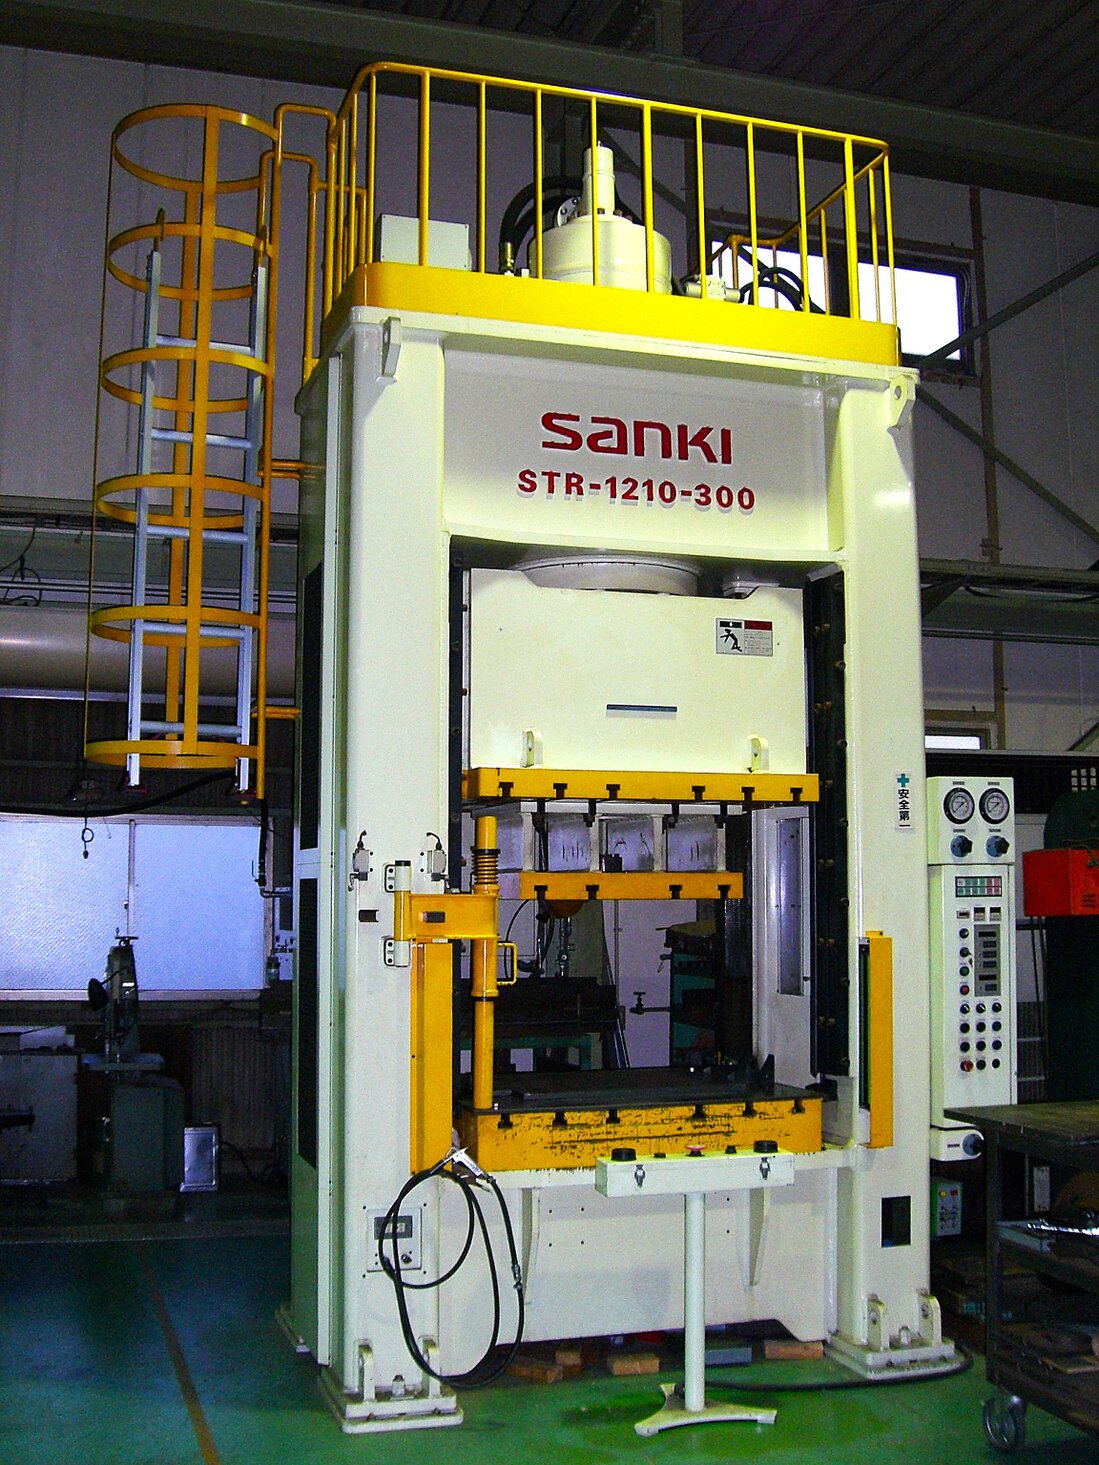
共栄工業が保有する主な板金加工設備を一覧でご紹介します。レーザー加工機・複合機・プレスブレーキ・各種溶接機・3Dレーザーなどを組み合わせることで、薄板の試作から精密板金、量産品への追加工まで一貫して対応できます。
共栄工業が日常的に加工している代表的な材質と、板厚範囲の目安です。形状やサイズによって最適な条件が変わりますので、「この仕様は対応できるか?」といったご相談もお気軽にお寄せください。
| 材質 | 板厚範囲の目安 | 備考 |
|---|---|---|
| 一般鋼板(SPCC) | 0.5〜2.3mm程度 | 筐体・ブラケットなどの精密板金部品に多く採用 |
| 熱延鋼板(SPHC) | 1.6〜3.2mm程度 | 強度が必要なブラケットやベース板など |
| ステンレス(SUS304) | 0.3〜3.0mm程度 | 薄板フィルター・カバー・ストレーナーなどに対応 |
| ステンレス(SUS430 ほか) | 0.5〜2.0mm程度 | 用途・条件に応じてご相談ください |
| アルミ材 | 主に薄板(目安) | パンチング形状(穴あき板)での対応が中心です |
| その他材質 | 要ご相談 | 記載のない材質も、図面とあわせてご相談ください |
ここでご紹介するサイズ・精度は、あくまで一般的な目安です。実際には、材質・板厚・形状・公差指定・数量などによって最適条件が変わりますので、図面や仕様書をお送りいただいた上で詳細を詰めさせていただきます。
| 工程 | 対応サイズの目安 | 公差・精度の目安 |
|---|---|---|
| レーザー・複合機切断 | 〜1900mm 迄 | 一般的な薄板板金公差(例:±0.1〜0.3mm 程度) |
| 曲げ加工(プレスブレーキ) | 長さ 〜1900mm t2.0迄 | 曲げ角度公差 ±0.5° 程度を目安 |
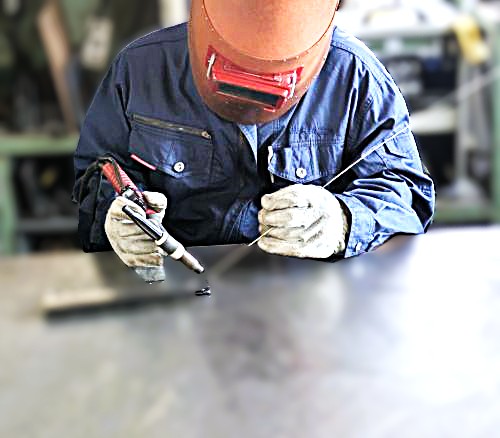
| 溶接後の製品寸法 | 形状による | ひずみを押さえたうえで、治具を用いて安定した再現性を確保 |
| 3Dレーザー追加工 | 量産品部品の局所加工 | 追加工部位での位置精度・形状精度を重視した条件出し |
| その他特殊加工 | 要ご相談 | 試作段階から、要求精度に応じた加工方法をご提案します |
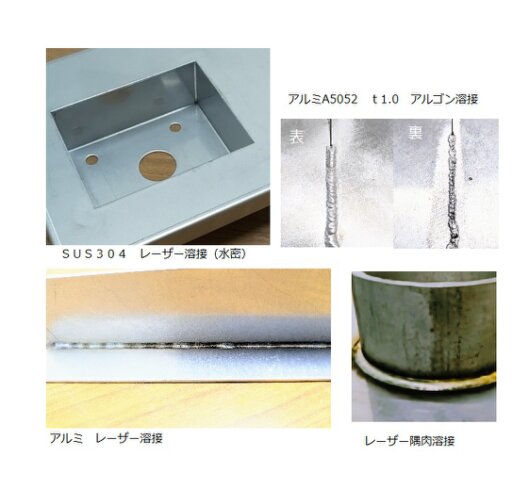
TIG・アルゴン溶接とレーザー溶接ビード事例
図面や仕様が固まりきっていない段階からの技術的なご相談も歓迎です。
お問い合せの際には、可能であれば次のような情報をご準備ください。
お問い合せの際には、可能であれば次のような情報をご準備ください。
- 材質・板厚・数量の目安
- おおまかな外形サイズ・形状イメージ
- 要求される精度・公差・使用環境
- 希望納期や試作〜量産までのスケジュール感